 05 November, 2026
5 Công Nghệ Và Quy Trình Sản Xuất Nhựa Phổ Biến
Một chi tiết nhựa có thể được gia công từ khối vật liệu đặc, đổ vào khuôn mềm, quay trong lò, kéo căng bằng chân không hoặc phun vào khuôn thép. Cả năm cách đều ra sản phẩm, nhưng chi phí dụng cụ ban đầu, chi phí trên mỗi chi tiết và thời gian giao hàng của chúng khác nhau rất xa. Chọn sai công nghệ cho sản lượng thực tế là một trong những cách nhanh nhất để đội giá thành hoặc trễ tiến độ.
Nhựa là vật liệu phổ biến trong các nhà máy và đang dần thay thế nhiều vật liệu truyền thống, nên việc hiểu quy trình sản xuất nhựa là nền tảng cho cả kỹ thuật lẫn quản trị. Trong bài viết này, Asiasoft sẽ đi qua các yếu tố quyết định việc chọn quy trình, năm công nghệ tạo hình nhựa phổ biến, bảng so sánh để chọn đúng theo sản lượng và hình học, và những yêu cầu quản trị phát sinh từ mỗi công nghệ.
1. Bốn Yếu Tố Quyết Định Việc Xây Dựng Quy Trình Sản Xuất Nhựa
Trước khi chọn công nghệ, nhà máy cần trả lời bốn câu hỏi về sản phẩm: trông như thế nào, làm bao nhiêu, làm trong bao lâu và làm bằng vật liệu gì.
1.1. Hình Thức Sản Phẩm Và Dung Sai
Hình thức sản phẩm là căn cứ đầu tiên vì nó quyết định công nghệ nào có thể tạo ra được.
- Sản phẩm nhựa ngày càng đa dạng mẫu mã để đáp ứng thị trường khắt khe, và có những mẫu yêu cầu dung sai chặt.
- Với các mẫu như vậy, nhà sản xuất cần thiết lập quy trình theo nguyên tắc thiết kế cho sản xuất (DFM) để tối ưu sản xuất, tiết kiệm chi phí và tăng lợi nhuận.
- Hình học rắn phức tạp, rỗng, tấm mỏng hay chi tiết cơ khí chính xác thường dẫn đến những lựa chọn công nghệ khác nhau.
Nên bắt đầu từ hình học chi tiết, vì khi công nghệ không tạo ra được hình dạng cần thiết thì các tiêu chí khác không còn ý nghĩa.
1.2. Khối Lượng Đơn Hàng Và Tiến Độ Hoàn Thành
Hai yếu tố này gắn với nhau vì sản lượng càng lớn thì càng cần quy trình nhanh và ổn định.
- Nhà máy cần dự báo tổng cầu tối thiểu trong năm, dựa trên dự báo nhu cầu thị trường và kết quả kinh doanh các năm trước.
- Đơn hàng lớn và chi phí cao buộc nhà máy sớm triển khai các giải pháp tối ưu dòng sản xuất để bảo đảm tiến độ giao hàng.
- Đơn khối lượng thấp thường có chu kỳ chậm hơn, ít tự động hóa hơn, nên có thể ưu tiên triển khai sau.
- Thời gian hoàn thành rất khác nhau: có quy trình chỉ mất khoảng 24 giờ, nhưng có quy trình khối lượng lớn cần vài tháng, đặc biệt khi phải chế tạo khuôn.
Dự báo sản lượng sai là nguyên nhân thường gặp của việc đầu tư khuôn đắt cho một sản phẩm không bán đủ lượng, hoặc ngược lại chọn quy trình thủ công cho sản phẩm bán rất chạy.
1.3. Chất Liệu Và Cân Đối Chi Phí Với Chức Năng, Thẩm Mỹ
Vật liệu quyết định sản phẩm chịu được gì và công nghệ nào gia công được.
- Cần xác định sản phẩm phải chịu những tác động và biến dạng nào từ môi trường, rồi chọn công nghệ và quy trình gia công tương ứng.
- Chi phí phải được cân đối với yêu cầu chức năng và thẩm mỹ, vì dùng vật liệu vượt yêu cầu là một dạng lãng phí.
- Mỗi công nghệ chỉ phù hợp với một nhóm vật liệu nhất định, ví dụ đúc quay chủ yếu dùng nhựa nhiệt dẻo dạng bột, còn đúc polymer dùng nhựa lỏng đóng rắn.
Chọn vật liệu và công nghệ cần đi cùng nhau, vì chọn một mà không xét đến cái còn lại thường dẫn đến phải làm lại.
1.4. Logic Chi Phí: Dụng Cụ Ban Đầu Và Chi Phí Trên Mỗi Chi Tiết
Nguyên tắc xuyên suốt khi chọn công nghệ là sự đánh đổi giữa chi phí dụng cụ ban đầu và chi phí mỗi chi tiết.
- Công nghệ ít cần dụng cụ (như gia công CNC) có chi phí thiết lập thấp nhưng chi phí trên mỗi chi tiết cao.
- Công nghệ cần khuôn đắt (như ép phun) có chi phí ban đầu lớn nhưng chi phí trên mỗi chi tiết rất thấp khi sản lượng lớn.
- Điểm hòa vốn là sản lượng mà tại đó tổng chi phí hai công nghệ bằng nhau.
Ví dụ giả định: gia công CNC không cần khuôn, chi phí 200.000 đồng mỗi chi tiết; ép phun cần khuôn 400 triệu đồng và chi phí 20.000 đồng mỗi chi tiết. Điểm hòa vốn là 400.000.000 / (200.000 − 20.000) ≈ 2.222 chi tiết. Dưới mức đó, CNC rẻ hơn; trên mức đó, ép phun rẻ hơn và khoảng cách tăng dần theo sản lượng.
2. Năm Công Nghệ Tạo Hình Nhựa Phổ Biến
Dưới đây là năm công nghệ được dùng rộng rãi, mỗi công nghệ trình bày theo thứ tự: quy trình, vật liệu và điểm mạnh yếu.
2.1. Gia Công Cơ Khí CNC
Gia công CNC bắt đầu từ khối vật liệu đặc rồi loại bỏ vật liệu để tạo hình, bằng các máy phay, máy tiện và quy trình khác do máy tính điều khiển.
- Thiết lập công việc: tạo và xác nhận đường chạy dao (từ CAD sang CAM), kiểm soát vị trí, tốc độ và thay đổi của dụng cụ cắt.
- Gia công: đường chạy dao được gửi đến máy; tùy hình dạng mong muốn, phôi có thể được điều chỉnh vị trí.
- Sau sản xuất: tinh chỉnh để sản phẩm hoàn thiện hơn.
- Vật liệu: hầu hết nhựa cứng gia công được, như acrylic (PMMA), ABS, nylon (PA), polycarbonate (PC), PEEK, PE, PP, PVC, PS và POM, với mức độ khó khác nhau.
CNC phù hợp chi tiết khối lượng thấp, dung sai chặt và hình học khó tạo khuôn, như mẫu thử, ròng rọc, bánh răng, ống lót. Chi phí thiết lập thấp đến trung bình, thời gian thực hiện ngắn, nhưng chi phí mỗi chi tiết tăng theo độ phức tạp và hình học bị hạn chế hơn so với in 3D.
2.2. Đúc Polymer
Đúc polymer đổ nhựa lỏng hoặc cao su vào khuôn để xảy ra phản ứng hóa học và đông đặc lại.
- Chuẩn bị khuôn: phủ chất hỗ trợ tháo khuôn và thường làm nóng trước theo nhiệt độ của từng vật liệu.
- Đúc: trộn nhựa với chất đóng rắn, đổ hoặc bơm vào khuôn và để đóng rắn.
- Tháo khuôn và cắt: mở khuôn lấy chi tiết, rồi cắt gọt để chi tiết sắc nét hơn.
- Vật liệu điển hình: polyurethane, epoxy, silicone và acrylic.
Khuôn mềm bằng cao su latex hoặc silicone RTV rẻ hơn dụng cụ cứng nhưng chỉ tạo được số lượng hạn chế, khoảng từ vài chục đến một trăm chi tiết tùy nguồn và loại nhựa, vì phản ứng hóa học làm xuống cấp bề mặt khuôn. Vốn đầu tư ban đầu thấp, nhưng nhựa nhiệt rắn thường đắt hơn nhựa nhiệt dẻo và mỗi chi tiết cần lao động xử lý sau đúc, nên giá mỗi chi tiết cao so với phương pháp tự động như ép phun.
2.3. Đúc Quay
Đúc quay nung nóng một khuôn rỗng chứa nhựa nhiệt dẻo và quay quanh hai trục để tạo chủ yếu các vật rỗng lớn.
- Chuẩn bị: nạp bột nhựa vào khoang khuôn, lắp các phần còn lại và đóng khoang lại.
- Gia nhiệt: khuôn nung nóng đến khi bột nhựa chảy và bám vào thành khuôn, đồng thời quay theo hai trục vuông góc để lớp nhựa phủ đều.
- Làm nguội: làm nguội từ từ khi khuôn vẫn chuyển động để lớp vỏ không chảy xệ trước khi đông đặc hoàn toàn.
- Vật liệu: phần lớn là polyetylen (PE), vì dễ nghiền thành bột; ngoài ra có polypropylene, PVC, nylon, polycarbonate.
Quy trình dùng lực ly tâm chứ không dùng áp lực nên khuôn có thể làm bằng epoxy, nhôm hoặc gia công CNC với chi phí thấp và nhanh hơn, nhất là với chi tiết lớn. Thành chi tiết có độ dày gần như đồng nhất, chi phí mỗi chi tiết thấp khi đã có khuôn. Đây là lựa chọn cho sản lượng thấp hoặc thay thế đúc thổi ở khối lượng nhỏ, với sản phẩm như bồn chứa, phao, thùng lớn, đồ chơi, mũ bảo hiểm và vỏ xuồng. Hạn chế là chu kỳ chậm và khá nhiều lao động.
2.4. Tạo Hình Chân Không
Tạo hình chân không làm nóng tấm nhựa rồi kéo nó ôm theo khuôn bằng chân không.
- Kẹp tấm: kẹp tấm nhựa trong khung.
- Gia nhiệt: đưa tấm và khung đến gần bộ phận nhiệt để nhựa mềm và dẻo.
- Chân không: hạ khung, nhựa được kéo căng trên khuôn, chân không hút hết không khí giữa nhựa và khuôn để tạo hình.
- Làm nguội và cắt: để chi tiết nguội (đôi khi dùng quạt hoặc phun sương để rút ngắn chu kỳ), rồi cắt phần thừa bằng tay hoặc CNC.
Chi phí thấp so với các kỹ thuật đúc khác nhờ lực và áp suất thấp, máy có đủ cấp độ từ để bàn đến công nghiệp tự động, phù hợp từ nguyên mẫu đến sản xuất hàng loạt. Giới hạn là chỉ làm được chi tiết có thành tương đối mỏng và hình học đơn giản, như bao bì sản phẩm, khay, lót cửa ô tô, vỏ thuyền hay dụng cụ chỉnh nha.
2.5. Ép Phun
Ép phun bơm nhựa nhiệt dẻo nóng chảy vào khuôn kín và là quy trình sản xuất hàng loạt chi tiết nhựa được dùng rộng rãi nhất hiện nay.
- Thiết lập khuôn: khuôn được đóng bằng máy ép thủy lực.
- Đùn nhựa: hạt nhựa được làm nóng chảy và đùn qua buồng nung nóng bằng vít.
- Tạo hình: nhựa nóng chảy được bơm vào khuôn.
- Làm nguội và đẩy ra: chi tiết nguội trong khuôn đến khi đủ rắn rồi được đẩy ra bằng cơ học hoặc khí nén.
- Vật liệu thường dùng: PMMA, ABS, PA, PETG, PS, PC, PP, PE, PVC; với nhựa nhiệt rắn có phương pháp tương tự là đúc phun phản ứng (RIM).
Khuôn ép phun phức tạp, cần dung sai chặt, thường gia công từ thép cứng; khuôn nhôm rẻ hơn nhưng nhanh mòn hơn nên dùng cho sản lượng vừa phải. Làm khuôn mới có thể mất hàng tháng và chi phí có thể lên đến năm hoặc sáu chữ số theo USD, nên cần tuân thủ hướng dẫn DFM để kiểm soát chi phí dụng cụ. Một điểm cần làm rõ: dù chi phí ban đầu cao và thời gian chuẩn bị dài, ép phun rất phù hợp với sản lượng lớn, vì khi đã vận hành, chu kỳ chỉ vài giây và có thể làm hàng triệu chi tiết với chi phí mỗi chi tiết thấp hơn hẳn các phương pháp khác.
3. So Sánh Năm Công Nghệ Và Cách Chọn phù hợp
Sau khi hiểu từng công nghệ, bước tiếp theo là đặt chúng cạnh nhau để chọn theo sản lượng, hình học và ngân sách.
3.1. Bảng So Sánh Năm Công Nghệ
Bảng dưới đây tổng hợp các tiêu chí chính để đối chiếu.
| Tiêu chí | Gia công CNC | Đúc polymer | Đúc quay | Tạo hình chân không | Ép phun |
| Nguyên lý | Cắt gọt khối đặc để tạo hình | Đổ nhựa lỏng vào khuôn, đóng rắn | Nung và quay khuôn rỗng chứa bột nhựa | Hút chân không kéo tấm nhựa nóng ôm khuôn | Phun nhựa nóng chảy vào khuôn kín |
| Sản lượng phù hợp | Thấp, nguyên mẫu | Rất thấp đến thấp | Thấp đến vừa | Từ nguyên mẫu đến hàng loạt | Cao đến rất cao |
| Chi phí dụng cụ ban đầu | Thấp đến trung bình | Thấp (khuôn mềm) | Thấp | Thấp | Cao |
| Chi phí mỗi chi tiết ở sản lượng lớn | Cao, tăng theo độ phức tạp | Cao do lao động xử lý sau đúc | Thấp khi đã có khuôn | Thấp đến trung bình | Rất thấp |
| Hình học phù hợp | Chi tiết chính xác, dung sai chặt | Chi tiết nhỏ, cần độ sắc nét | Vật rỗng lớn, thành đồng đều | Thành mỏng, hình học đơn giản | Chi tiết rắn, có thể rất phức tạp |
| Ví dụ ứng dụng | Bánh răng, ròng rọc, mẫu thử | Chi tiết nhỏ số lượng ít | Bồn chứa, phao, đồ chơi, mũ bảo hiểm | Khay, bao bì, lót cửa xe | Linh kiện số lượng lớn |
| Hạn chế chính | Hạn chế hình học, giá tăng theo độ phức tạp | Khuôn mềm chỉ đúc được số lượng ít | Chu kỳ chậm, nhiều lao động | Chỉ thành mỏng, hình học đơn giản | Khuôn đắt, thời gian làm khuôn dài |
Nhìn tổng thể, từ trái sang phải về mặt sản lượng thường là từ nguyên mẫu đến hàng loạt, và mỗi công nghệ chiếm một “vùng” hợp lý riêng.
3.2. Quy Tắc Chọn Theo Hình Học Và Sản Lượng
Có thể dựa vào thứ tự câu hỏi sau để thu hẹp lựa chọn.
- Bắt đầu từ hình học: chi tiết rắn phức tạp thường hướng về ép phun; chi tiết rỗng lớn hướng về đúc quay (hoặc đúc thổi); tấm hoặc khay mỏng hướng về tạo hình chân không.
- Xét sản lượng: sản lượng rất thấp hoặc cần mẫu thử nhanh hướng về CNC hoặc đúc polymer; sản lượng cao đủ vượt điểm hòa vốn thì ép phun có lợi.
- Xét dụng cụ: chi phí dụng cụ thấp không đồng nghĩa tổng chi phí thấp, nên cần tính cả chi phí mỗi chi tiết và sản lượng dự kiến.
- Xét tiến độ: nếu cần giao rất nhanh, tránh công nghệ phải làm khuôn mất nhiều tháng.
Nếu chưa chắc về sản lượng, một lộ trình phổ biến là làm mẫu bằng CNC hoặc đúc polymer, kiểm chứng thị trường, rồi đầu tư khuôn ép phun khi nhu cầu đã rõ.
4. Từ Quy Trình Sản Xuất Đến Quản Trị Kế Hoạch – Tiến Độ – Chi Phí
Mỗi công nghệ tạo ra những yêu cầu quản trị riêng. Hiểu điều này giúp nhà máy biết cần theo dõi dữ liệu gì để kiểm soát giá thành và tiến độ.
4.1. Những Yếu Tố Quản Trị Chung Trong Nhà Máy Nhựa
Dù dùng công nghệ nào, bốn nhóm dữ liệu sau đều quyết định giá thành và tiến độ.
- Định mức nguyên vật liệu và hao hụt: lượng nhựa, bột hoặc tấm cần cho mỗi chi tiết và phần phế liệu như cuống nhựa, phần cắt thừa.
- Khuôn và dụng cụ: tuổi thọ khuôn, lịch bảo trì, số chu kỳ đã chạy; khuôn là tài sản có giá trị lớn và hao mòn theo số lần sử dụng.
- Chu kỳ và công suất máy: thời gian mỗi chu kỳ, thời gian dừng máy, thời gian thay khuôn và cài đặt.
- Chi phí và giá thành: nguyên liệu, nhân công, khấu hao khuôn và máy, phân bổ theo từng đơn hàng.
Nếu những dữ liệu này nằm ở nhiều nơi, nhà máy sẽ khó biết đơn hàng nào đang lãi hay lỗ, và đó là vấn đề thường gặp ở nhà máy tăng trưởng nhanh.
4.2. Bảng Yếu Tố Cần Quản Trị Theo Từng Công Nghệ
Bảng sau gắn mỗi công nghệ với những điểm quản trị đặc thù và dữ liệu nên theo dõi.
| Công nghệ | Yếu tố quản trị đặc thù | Dữ liệu nên theo dõi |
| Gia công CNC | Phôi vật liệu, thời gian gia công mỗi chi tiết, độ phức tạp | Thời gian chạy máy, tỷ lệ phế phẩm, chi phí theo chi tiết |
| Đúc polymer | Số lần dùng khuôn mềm, nhựa và chất đóng rắn, lao động xử lý sau đúc | Số chi tiết đúc mỗi khuôn, hao hụt hóa chất, giờ công sau đúc |
| Đúc quay | Bột nhựa, chu kỳ nung và làm nguội dài | Thời gian chu kỳ, mức tiêu hao năng lượng, độ dày thành |
| Tạo hình chân không | Tấm nhựa, phần cắt thừa | Tỷ lệ phế liệu cắt thừa, thời gian chu kỳ |
| Ép phun | Khuôn giá trị lớn, thời gian thay khuôn, hạt nhựa và phế liệu cuống | Tuổi thọ khuôn, thời gian dừng máy, tỷ lệ phế phẩm, khấu hao khuôn |
Với ép phun đặc biệt cần chú ý, vì khuôn là khoản đầu tư lớn và chi phí khuôn phải được phân bổ hợp lý vào giá thành từng chi tiết theo sản lượng thực tế.
5. Asiasoft – Đồng Hành Quản Trị Kế Hoạch, Tiến Độ Và Giá Thành Trong Nhà Máy Nhựa
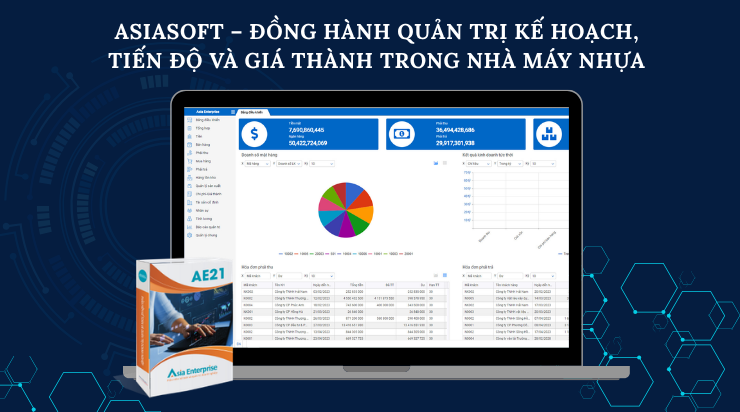
Quy trình sản xuất đúng mới là một nửa, nửa còn lại là quản trị dữ liệu để biết mỗi đơn hàng thực sự tiêu tốn bao nhiêu và giao khi nào.
5.1. Liên Thông Dữ Liệu Từ Kho Nguyên Liệu Đến Giá Thành
Asiasoft phát triển phần mềm kế toán quản trị doanh nghiệp Asia Enterprise theo hướng liên thông dữ liệu giữa các nghiệp vụ.
- Dữ liệu kho nguyên vật liệu và thành phẩm tập trung: theo dõi nhập, xuất, tồn của hạt nhựa, bột, tấm, phụ gia và thành phẩm.
- Chi phí và giá thành: kết nối dữ liệu vật tư, nhân công và chi phí sản xuất để kế toán và ban giám đốc nắm được giá thành theo đơn hàng.
- Báo cáo quản trị: hỗ trợ so sánh chi phí giữa các đơn hàng, các công nghệ hoặc các thời kỳ để quyết định đầu tư khuôn, máy và lựa chọn công nghệ.
Cách thiết lập định mức, phân bổ khấu hao khuôn và báo cáo giá thành cụ thể sẽ được Asiasoft tư vấn theo đặc thù từng nhà máy.
5.2. Cam Kết Đồng Hành Cùng Doanh Nghiệp Sản Xuất
Asiasoft không chỉ cung cấp phần mềm mà còn tư vấn để dữ liệu sản xuất được ghi nhận đúng ngay từ đầu.
- Khảo sát hiện trạng: xem xét luồng vật tư, quy trình và cách ghi nhận chi phí tại nhà máy.
- Tư vấn lộ trình theo giai đoạn: ưu tiên hạng mục mang lại hiệu quả rõ ràng, phù hợp quy mô và ngân sách.
- Đồng hành sau triển khai: hỗ trợ đào tạo người dùng và điều chỉnh khi thay đổi công nghệ hoặc mở rộng sản xuất.
Khi dữ liệu được ghi nhận nhất quán, các quyết định như có nên đầu tư thêm khuôn hay không có thể dựa trên số liệu thật thay vì phỏng đoán.
Kết Luận: Chọn Đúng Công Nghệ Rồi Quản Trị Đúng Dữ Liệu
Không có công nghệ sản xuất nhựa nào tốt nhất cho mọi trường hợp. Gia công CNC và đúc polymer phù hợp sản lượng thấp và nguyên mẫu, đúc quay hợp với vật rỗng lớn, tạo hình chân không hợp với sản phẩm thành mỏng, còn ép phun là lựa chọn cho sản lượng lớn khi khuôn đã được đầu tư. Quyết định đúng đến từ việc xét đồng thời hình học, sản lượng, tiến độ, vật liệu và điểm hòa vốn chi phí dụng cụ.
Nếu nhà máy của bạn muốn theo dõi nguyên liệu, khuôn, chi phí và giá thành theo từng đơn hàng trên cùng một hệ thống, hãy liên hệ Asiasoft để được tư vấn miễn phí giải pháp phù hợp với quy mô và đặc thù sản xuất của bạn.
Tin Tức Khác
Hệ thống ghi nhận kho đang có 1.000 đơn…
Trong môi trường kinh doanh cạnh tranh về năng…
Trong hoạt động quản lý hàng hóa, kiểm soát…
Nhiều doanh nghiệp vẫn giữ thói quen đóng kho…
Giả sử một doanh nghiệp bán trung bình 10…
Giả sử một lô hàng đi qua xưởng mất…
Thu mua mua theo lô lớn để có giá…
Một dây chuyền chạy được 90% thời gian kế…