 03 October, 2026
Quy trình sản xuất cơ khí chuẩn 8 bước
Ngành sản xuất cơ khí là nền tảng của hầu hết các ngành sản xuất khác, từ máy móc, thiết bị đến linh kiện phục vụ xây dựng và công nghiệp. Đặc thù của ngành là sản xuất rời rạc: một sản phẩm được tạo nên từ nhiều chi tiết, đi qua nhiều công đoạn, và chỉ một khâu sai lệch cũng có thể kéo theo cả lô hàng phải làm lại.
Vì vậy, quy trình sản xuất được chuẩn hóa là điều kiện để giữ chất lượng, tiến độ và giá thành ổn định. Bài viết này của Asiasoft đi từ khái niệm, 8 bước của quy trình và các yếu tố cốt lõi đến cách quy chi phí sản xuất ra số liệu để kiểm soát giá thành và biên lợi nhuận.
1. Quy trình sản xuất cơ khí chuẩn là gì?
Trước khi đi vào từng bước, cần thống nhất cách hiểu về khái niệm, đặc thù của ngành và giá trị của việc chuẩn hóa.
1.1. Định nghĩa quy trình sản xuất cơ khí chuẩn
Quy trình sản xuất cơ khí chuẩn là trình tự các công đoạn gia công được thiết lập theo đúng tiêu chuẩn kỹ thuật, nhằm biến nguyên vật liệu thô thành chi tiết hoặc sản phẩm hoàn chỉnh.
- Tiêu chuẩn tham chiếu: thường là ISO, JIS, DIN, ASTM tùy thị trường và yêu cầu khách hàng.
- Đầu vào: thép, nhôm, inox, nhựa kỹ thuật và các vật liệu tương tự.
- Đầu ra cần đạt: đúng kích thước, dung sai, vật liệu, độ bền và chất lượng bề mặt.
- Tính linh hoạt: mỗi doanh nghiệp có thể thiết kế quy trình khác nhau theo sản phẩm và phương thức sản xuất.
Dù khác nhau về chi tiết, mọi quy trình đều hướng tới ba mục tiêu: chất lượng, chi phí và thời gian.
1.2. Đặc thù sản xuất rời rạc của ngành cơ khí
Sản xuất rời rạc làm cho việc theo dõi tiến độ và chi phí phức tạp hơn so với sản xuất liên tục.
- Nhiều chi tiết, nhiều công đoạn: mỗi chi tiết có trình tự gia công riêng trước khi lắp ráp.
- Nhiều mã hàng, đơn nhỏ lẻ: dễ phát sinh nhầm lẫn về bản vẽ, vật tư và định mức.
- Phụ thuộc phối hợp giữa bộ phận: kỹ thuật, kế hoạch, kho, sản xuất, QC và kế toán.
- Khó quan sát thủ công: nếu chỉ theo dõi bằng bảng tính rời rạc, tiến độ và tình trạng các công đoạn khó cập nhật kịp thời.
Chính đặc thù này khiến một quy trình chuẩn, có tài liệu rõ ràng, trở nên đặc biệt quan trọng.
1.3. Lợi ích khi chuẩn hóa sản xuất cơ khí
Chuẩn hóa không chỉ giúp sản phẩm đồng đều mà còn mở ra khả năng kiểm soát chi phí.
- Giảm lỗi và phế phẩm: mỗi công đoạn có tiêu chí kiểm soát, phát hiện sai lệch sớm thay vì chờ thành phẩm.
- Kiểm soát tiến độ: trình tự, thời gian và trách nhiệm được xác định rõ.
- Tối ưu chi phí: định mức vật tư, thời gian gia công và nhân lực được chuẩn hóa để dự toán chính xác hơn.
- Dễ đào tạo và truy xuất: nhân sự mới vào việc nhanh hơn, dữ liệu lưu lại giúp xác định nguyên nhân khi có khiếu nại.
- Đáp ứng đơn lớn: nhân rộng sản xuất mà vẫn giữ được tính đồng nhất về chất lượng.
Trong sáu lợi ích trên, việc dự toán giá thành chính xác hơn thường được ban quản trị quan tâm nhất.
2. Chi tiết 8 bước trong quy trình sản xuất cơ khí chuẩn
Trong thực tế vận hành tại các nhà máy cơ khí, quy trình thường gồm tám bước dưới đây. Mỗi bước đều có công việc cần làm và kết quả đầu ra để làm căn cứ chuyển sang bước tiếp theo.
2.1. Bước 1: Tiếp nhận và phân tích yêu cầu kỹ thuật
Bộ phận kỹ thuật làm rõ yêu cầu của khách hàng ngay từ đầu để tránh phát sinh chi phí sửa đổi về sau.
- Thu thập hồ sơ: bản vẽ, hồ sơ kỹ thuật, mẫu sản phẩm từ khách hàng.
- Phân tích thông số: chủng loại, kích thước, dung sai, vật liệu, độ nhám.
- Xác nhận yêu cầu kèm theo: xử lý bề mặt, nhiệt luyện, tiêu chuẩn kiểm tra và nghiệm thu.
- Kết quả đầu ra: bản yêu cầu kỹ thuật đầy đủ, làm cơ sở cho quy trình gia công và yêu cầu máy móc, vật tư.
Bước này tốn ít chi phí nhất nhưng lại quyết định sự sạch sẽ của các bước sau.
2.2. Bước 2: Thiết kế và lập bản vẽ kỹ thuật sản xuất cơ khí
Thông tin yêu cầu được chuyển thành bản vẽ 2D/3D trên phần mềm CAD/CAM chuyên dụng.
- Dựng mô hình: bản vẽ 3D và 2D đầy đủ thông số kỹ thuật.
- Mô phỏng: lắp ghép và đánh giá khả năng gia công.
- Lập danh mục vật tư (BOM): liệt kê vật tư cần dùng cho sản phẩm.
- Duyệt và chỉnh sửa: trình duyệt bản vẽ trước khi phát hành, chỉnh sửa nếu cần; kết quả đầu ra là bản vẽ và BOM được phê duyệt.
BOM đã bắt đầu ở đây sẽ là căn cứ tính giá thành phía sau, nên sai BOM là sai chi phí ngay từ gốc.
2.3. Bước 3: Thiết lập quy trình và chuẩn bị sản xuất cơ khí
Đây là bước trung tâm, nơi doanh nghiệp chọn phương pháp tối ưu cho từng chi tiết.
- Chọn phương pháp tạo phôi: rèn, đúc, dập, cắt phôi.
- Xây dựng trình tự nguyên công: ví dụ cắt phôi, tiện, phay, khoan, doa, mài.
- Chọn máy, đồ gá, dao cụ, dụng cụ đo: và thiết lập thông số cắt theo vật liệu.
- Tính toán định mức: lượng dư gia công, thời gian chu kỳ, định mức nguyên vật liệu, kế hoạch nhân lực và thiết bị.
Kết quả là một quy trình chuẩn cho từng loại sản phẩm, và cũng là nền để kiểm soát chi phí và tiến độ ở các bước sau.
2.4. Bước 4: Chế tạo phôi
Mục tiêu là tạo hình dáng sơ bộ gần nhất với thành phẩm, giảm khối lượng cắt gọt ở các công đoạn sau.
- Chọn loại phôi: đúc, rèn hoặc dập theo yêu cầu cơ tính.
- Chế tạo phôi: theo phương pháp đã chọn ở bước thiết lập quy trình.
- Kiểm tra khuyết tật: rỗ khí, nứt, cong vênh.
- Xử lý ban đầu: nhiệt luyện sơ bộ nếu cần, làm sạch bề mặt phôi; kết quả đầu ra là phôi đúng hình dạng, kích thước sơ bộ và không khuyết tật.
Phôi lỗi mà đưa sang gia công tất sẽ tốn công máy và dụng cụ cho một chi tiết rồi cũng bị loại.
2.5. Bước 5: Gia công cơ khí
Phôi được chuyển đến từng công đoạn để đạt hình dạng, kích thước và độ chính xác theo bản vẽ.
- Gia công thô: loại nhanh lượng dư vật liệu.
- Gia công tinh: phay, khoan, tiện, taro để đạt dung sai và độ nhám bề mặt.
- Giám sát liên tục: thông số cắt gọt, độ mòn dụng cụ và độ ổn định thiết bị.
- Kết quả đầu ra: chi tiết đạt hình dạng, kích thước, dung sai và độ nhám theo yêu cầu.
Giá trị và thời gian máy phát sinh nhiều nhất ở bước này, nên đây cũng là nơi cần theo dõi sát nhất.
2.6. Bước 6: Xử lý nhiệt và hoàn thiện bề mặt
Chi tiết đạt yêu cầu gia công được chuyển sang xử lý nhiệt và hoàn thiện để đạt cơ tính và khả năng chống chịu phù hợp điều kiện vận hành.
- Chọn công nghệ: tôi, ram, ủ, thấm bề mặt, mạ, sơn theo vật liệu và mục đích sử dụng.
- Kiểm soát nhiệt độ, thời gian, môi trường: hạn chế biến dạng.
- Kiểm tra sau xử lý: độ cứng, chiều sâu lớp thấm, độ bám dính lớp phủ.
- Kết quả đầu ra: chi tiết đạt độ cứng, khả năng chống mài mòn, ăn mòn và dữ liệu xử lý được ghi nhận.
Công đoạn này thường đi kèm chi phí gia công ngoài hoặc năng lượng lớn, nên cần được ghi nhận đúng vào giá thành.
2.7. Bước 7: Lắp ráp và kiểm tra chất lượng sản xuất cơ khí
Các chi tiết được lắp ráp theo bản vẽ và hướng dẫn kỹ thuật, đồng thời bộ phận QC đo kiểm và đánh giá khả năng vận hành.
- Lắp ráp: chi tiết thành cụm hoặc sản phẩm hoàn chỉnh.
- Đo kiểm: kích thước, dung sai và chỉ tiêu kỹ thuật bằng thiết bị chuyên dụng.
- Lập hồ sơ QC: biên bản đo kiểm và phân loại đạt, không đạt.
- Kết quả đầu ra: sản phẩm lắp ráp hoàn chỉnh và hồ sơ chất lượng xác định rõ đạt hay không đạt.
Số lượng không đạt ở bước này là dữ liệu gốc để đánh giá phế phẩm và chi phí làm lại ở mục 4.
2.8. Bước 8: Đóng gói và giao hàng
Công đoạn cuối cùng là bảo vệ và bàn giao sản phẩm cho khách hàng đúng thời gian, địa điểm đã cam kết.
- Làm sạch và chống gỉ: đóng gói bằng vật liệu bảo vệ phù hợp như chống sốc, túi bảo vệ, thùng carton.
- Gắn nhãn: lô sản xuất, mã chi tiết và ngày kiểm tra chất lượng.
- Chuẩn bị hồ sơ bàn giao: đầy đủ để đảm bảo truy xuất và đúng tiến độ.
- Kết quả đầu ra: sản phẩm được bảo vệ, gắn nhãn đầy đủ kèm hồ sơ và giao đúng cam kết.
Nhãn lô và hồ sơ bàn giao là thứ giúp truy ngược nguyên nhân khi khách hàng phản hồi về chất lượng sau này.
3. Các yếu tố cốt lõi quyết định sự thành công của sản xuất cơ khí
Để quy trình vận hành ổn định dài hạn, doanh nghiệp cần kiểm soát tốt bốn nhóm yếu tố dưới đây.
3.1. Trình độ nhân lực
Đội ngũ kỹ sư công nghệ, thợ vận hành máy và nhân viên QC trực tiếp quyết định sản lượng và chất lượng.
- Đào tạo chuyên sâu: theo từng vị trí để nhân viên hiểu rõ tiêu chuẩn kỹ thuật.
- Kinh nghiệm xử lý tình huống: giảm sai sót do thao tác.
- Chuẩn hóa bằng tài liệu: giảm phụ thuộc vào một số lao động có kinh nghiệm.
Khi nhân lực được đào tạo bài bản, việc mở rộng quy mô cũng ít gặp cản trở hơn.
3.2. Chất lượng nguyên vật liệu đầu vào
Vật liệu không đạt chuẩn kéo theo rủi ro nứt gãy, cong vênh hoặc sai lệch kích thước.
- Nguồn gốc: xác nhận nhà cung cấp và chứng từ chất lượng.
- Tính đồng nhất: kiểm tra lô vật liệu ngay khi nhập kho.
- Quản lý tồn kho vật tư: tránh dùng nhầm vật liệu hoặc quá hạn.
Kiểm soát từ cửa nhập kho rẻ hơn rất nhiều so với phát hiện lỗi khi chi tiết đã gia công xong.
3.3. Hệ thống máy móc và công nghệ
Độ chính xác và độ ổn định của máy ảnh hưởng trực tiếp đến chất lượng sản phẩm.
- Thiết bị phù hợp đặc thù sản phẩm: đầu tư theo nhu cầu thực tế.
- Bảo trì định kỳ: duy trì độ chính xác suốt vòng đời sử dụng.
- Theo dõi chi phí bảo trì: ghi nhận để đánh giá hiệu quả đầu tư máy.
Một chiếc máy dừng đột xuất thường tốn hơn nhiều so với chi phí bảo trì định kỳ.
3.4. Công cụ quản trị số hóa
Quản lý bằng phương pháp thủ công hoặc bảng tính rời rạc khó đảm bảo tính chính xác khi quy mô tăng lên.
- Quản lý tập trung: dữ liệu định mức, vật tư, tiến độ trên cùng một nền tảng.
- Giảm dữ liệu phân tán: hạn chế sai lệch khi tổng hợp giữa các bộ phận.
- Theo dõi tiến độ: nhận ra công đoạn chậm sớm hơn.
Công cụ chỉ hiệu quả khi quy trình và dữ liệu đầu vào đã chuẩn, nên số hóa không thay thế được việc chuẩn hóa.
4. Quy trình sản xuất cơ khí và bài toán giá thành
Đối với kế toán quản trị, mỗi bước của quy trình đều là một dòng chi phí. Ba mục dưới đây cho thấy cách quy trình chuyển thành con số.
4.1. Định mức vật tư và giá thành theo định mức
BOM và định mức thời gian gia công được lập ở bước 2 và 3 chính là đầu vào để tính giá thành kế hoạch.
- Ví dụ: một chi tiết dùng 2,4 kg thép giá 30.000 đồng/kg, tức 72.000 đồng vật liệu.
- Nhân công và chi phí khác: 0,5 giờ công × 60.000 đồng = 30.000 đồng; phân bổ dao cụ và điện 8.000 đồng.
- Giá thành định mức: 72.000 + 30.000 + 8.000 = 110.000 đồng mỗi chi tiết; lô 500 chi tiết là 55.000.000 đồng.
- Ý nghĩa: định mức càng sát thực tế, giá bán báo cho khách càng đáng tin.
Nếu định mức chỉ được lập một lần rồi để đó, giá báo sẽ lệch dần khi giá vật tư và năng suất thay đổi.
4.2. Phế phẩm, làm lại và biên lợi nhuận
Phế phẩm không chỉ là lãng phí vật liệu. Nó còn kéo giá thành trên mỗi sản phẩm đạt lên cao hơn kế hoạch.
- Ví dụ tính toán (tiếp theo, số liệu giả định): lô 500 chi tiết có 20 chi tiết không đạt, tức phế phẩm 4%; chỉ còn 480 chi tiết đạt.
- Giá thành thực tế: 55.000.000 ÷ 480 ≈ 114.583 đồng, cao hơn định mức khoảng 4,2%.
- Tác động biên lợi nhuận: với giá bán 130.000 đồng, biên gộp theo định mức là khoảng 15,4%, còn thực tế giảm xuống khoảng 11,9%.
- Nguồn dữ liệu: số lượng không đạt từ biên bản QC ở bước 7 là căn cứ để hạch toán.
Một tỷ lệ phế phẩm trông có vẻ nhỏ lại làm biên lợi nhuận mất gần 3,5 điểm phần trăm trong ví dụ này.
4.3. Truy xuất dữ liệu từ quy trình đến sổ sách
Dữ liệu từ quy trình chỉ có giá trị khi đối chiếu được với sổ sách.
- Vật liệu: nhập, xuất và tồn kho nguyên vật liệu theo lô.
- Công đoạn: thời gian, nhân lực, máy móc phát sinh ở từng công đoạn.
- Chất lượng: kết quả đạt, không đạt và nguyên nhân.
- Giá thành: tổng hợp chi phí theo lô để so với định mức.
Khi bốn nhóm dữ liệu này nằm cùng một nơi, việc giải thích chênh lệch giá thành trở nên nhanh hơn nhiều.
5. Asiasoft – đồng hành kiểm soát chi phí sản xuất dựa trên dữ liệu nhập – xuất – tồn
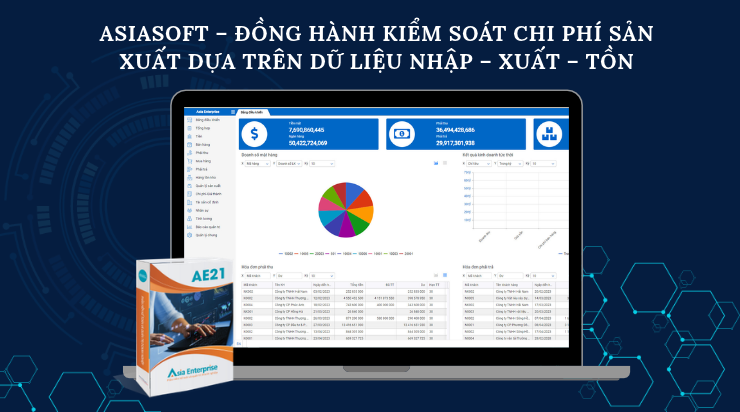
Để so sánh giá thành thực tế với định mức, doanh nghiệp cần dữ liệu vật tư nhập, xuất, tồn đầy đủ, chi phí nhân công và chi phí chung được phân bổ rõ ràng, cùng số lượng đạt, không đạt theo lô. Nếu các dữ liệu này nằm rải rác, việc tổng hợp giá thành cuối kỳ sẽ mất nhiều công sức và khó chính xác.
5.1. Liên thông dữ liệu là nền tảng để tính đúng giá thành
Asiasoft phát triển phần mềm kế toán quản trị doanh nghiệp Asia Enterprise theo hướng liên thông dữ liệu giữa các nghiệp vụ.
- Dữ liệu nhập, xuất, tồn và công nợ tập trung: là nguồn để theo dõi vật tư tiêu hao và ghi nhận chi phí theo từng lô sản xuất.
- Kết nối mua hàng, bán hàng và kế toán: giúp giá vốn, giá thành và doanh thu được phản ánh nhất quán thay vì mỗi bộ phận giữ một con số.
- Báo cáo quản trị: hỗ trợ so sánh chi phí thực tế với định mức và theo dõi biên lợi nhuận theo sản phẩm, theo đơn hàng.
Cách thiết lập định mức, phân bổ chi phí và báo cáo cụ thể sẽ được Asiasoft tư vấn theo quy trình và cấu hình thực tế của từng doanh nghiệp.
5.2. Cam kết đồng hành cùng doanh nghiệp
Asiasoft không chỉ cung cấp phần mềm mà còn tư vấn để dữ liệu sản xuất và dữ liệu kế toán đi cùng nhau.
- Khảo sát hiện trạng: xem xét cách doanh nghiệp đang ghi nhận vật tư, định mức và chi phí theo lô để xác định điểm lệch.
- Tư vấn cách theo dõi giá thành: đề xuất cách phân bổ chi phí và các chỉ số so sánh định mức phù hợp ngành cơ khí.
- Đồng hành sau triển khai: hỗ trợ đào tạo người dùng và rà soát định mức khi sản phẩm, vật tư hoặc quy trình thay đổi.
Giá thành chỉ đáng tin khi dữ liệu đầu vào đáng tin, nên chuẩn hóa dữ liệu luôn nên đi trước.
Kết luận: quy trình sản xuất cơ khí hiệu quả là sự kết hợp giữa quy trình chuẩn và dữ liệu chi phí tin cậy
Quy trình 8 bước giúp doanh nghiệp cơ khí giữ chất lượng đồng đều, kiểm soát tiến độ và hạn chế phế phẩm. Để quy trình thực sự tạo ra lợi nhuận, cần ba thứ: thực hiện đủ tám bước từ yêu cầu kỹ thuật đến giao hàng, kiểm soát bốn yếu tố cốt lõi là nhân lực, vật liệu, máy móc và công cụ quản trị, và quy mọi công đoạn ra giá thành để so với định mức. Khi dữ liệu sản xuất và dữ liệu kế toán đi cùng nhau, doanh nghiệp nhìn thấy rõ đâu là điểm rò rỉ biên lợi nhuận.
Nếu doanh nghiệp của bạn muốn kiểm soát giá thành và biên lợi nhuận sản xuất dựa trên dữ liệu nhập – xuất – tồn chính xác, hãy liên hệ Asiasoft để được tư vấn miễn phí giải pháp phù hợp với quy mô và đặc thù sản xuất của bạn.
Tin Tức Khác
Trong môi trường kinh doanh cạnh tranh về năng…
Trong hoạt động quản lý hàng hóa, kiểm soát…
Nhiều doanh nghiệp vẫn giữ thói quen đóng kho…
Giả sử một doanh nghiệp bán trung bình 10…
Giả sử một lô hàng đi qua xưởng mất…
Thu mua mua theo lô lớn để có giá…
Một dây chuyền chạy được 90% thời gian kế…
Nhà cung cấp báo giá hấp dẫn, nhưng điều…
Cuối tháng, bảng lương về tay, và một số…